Устройство резинотканевой ленты
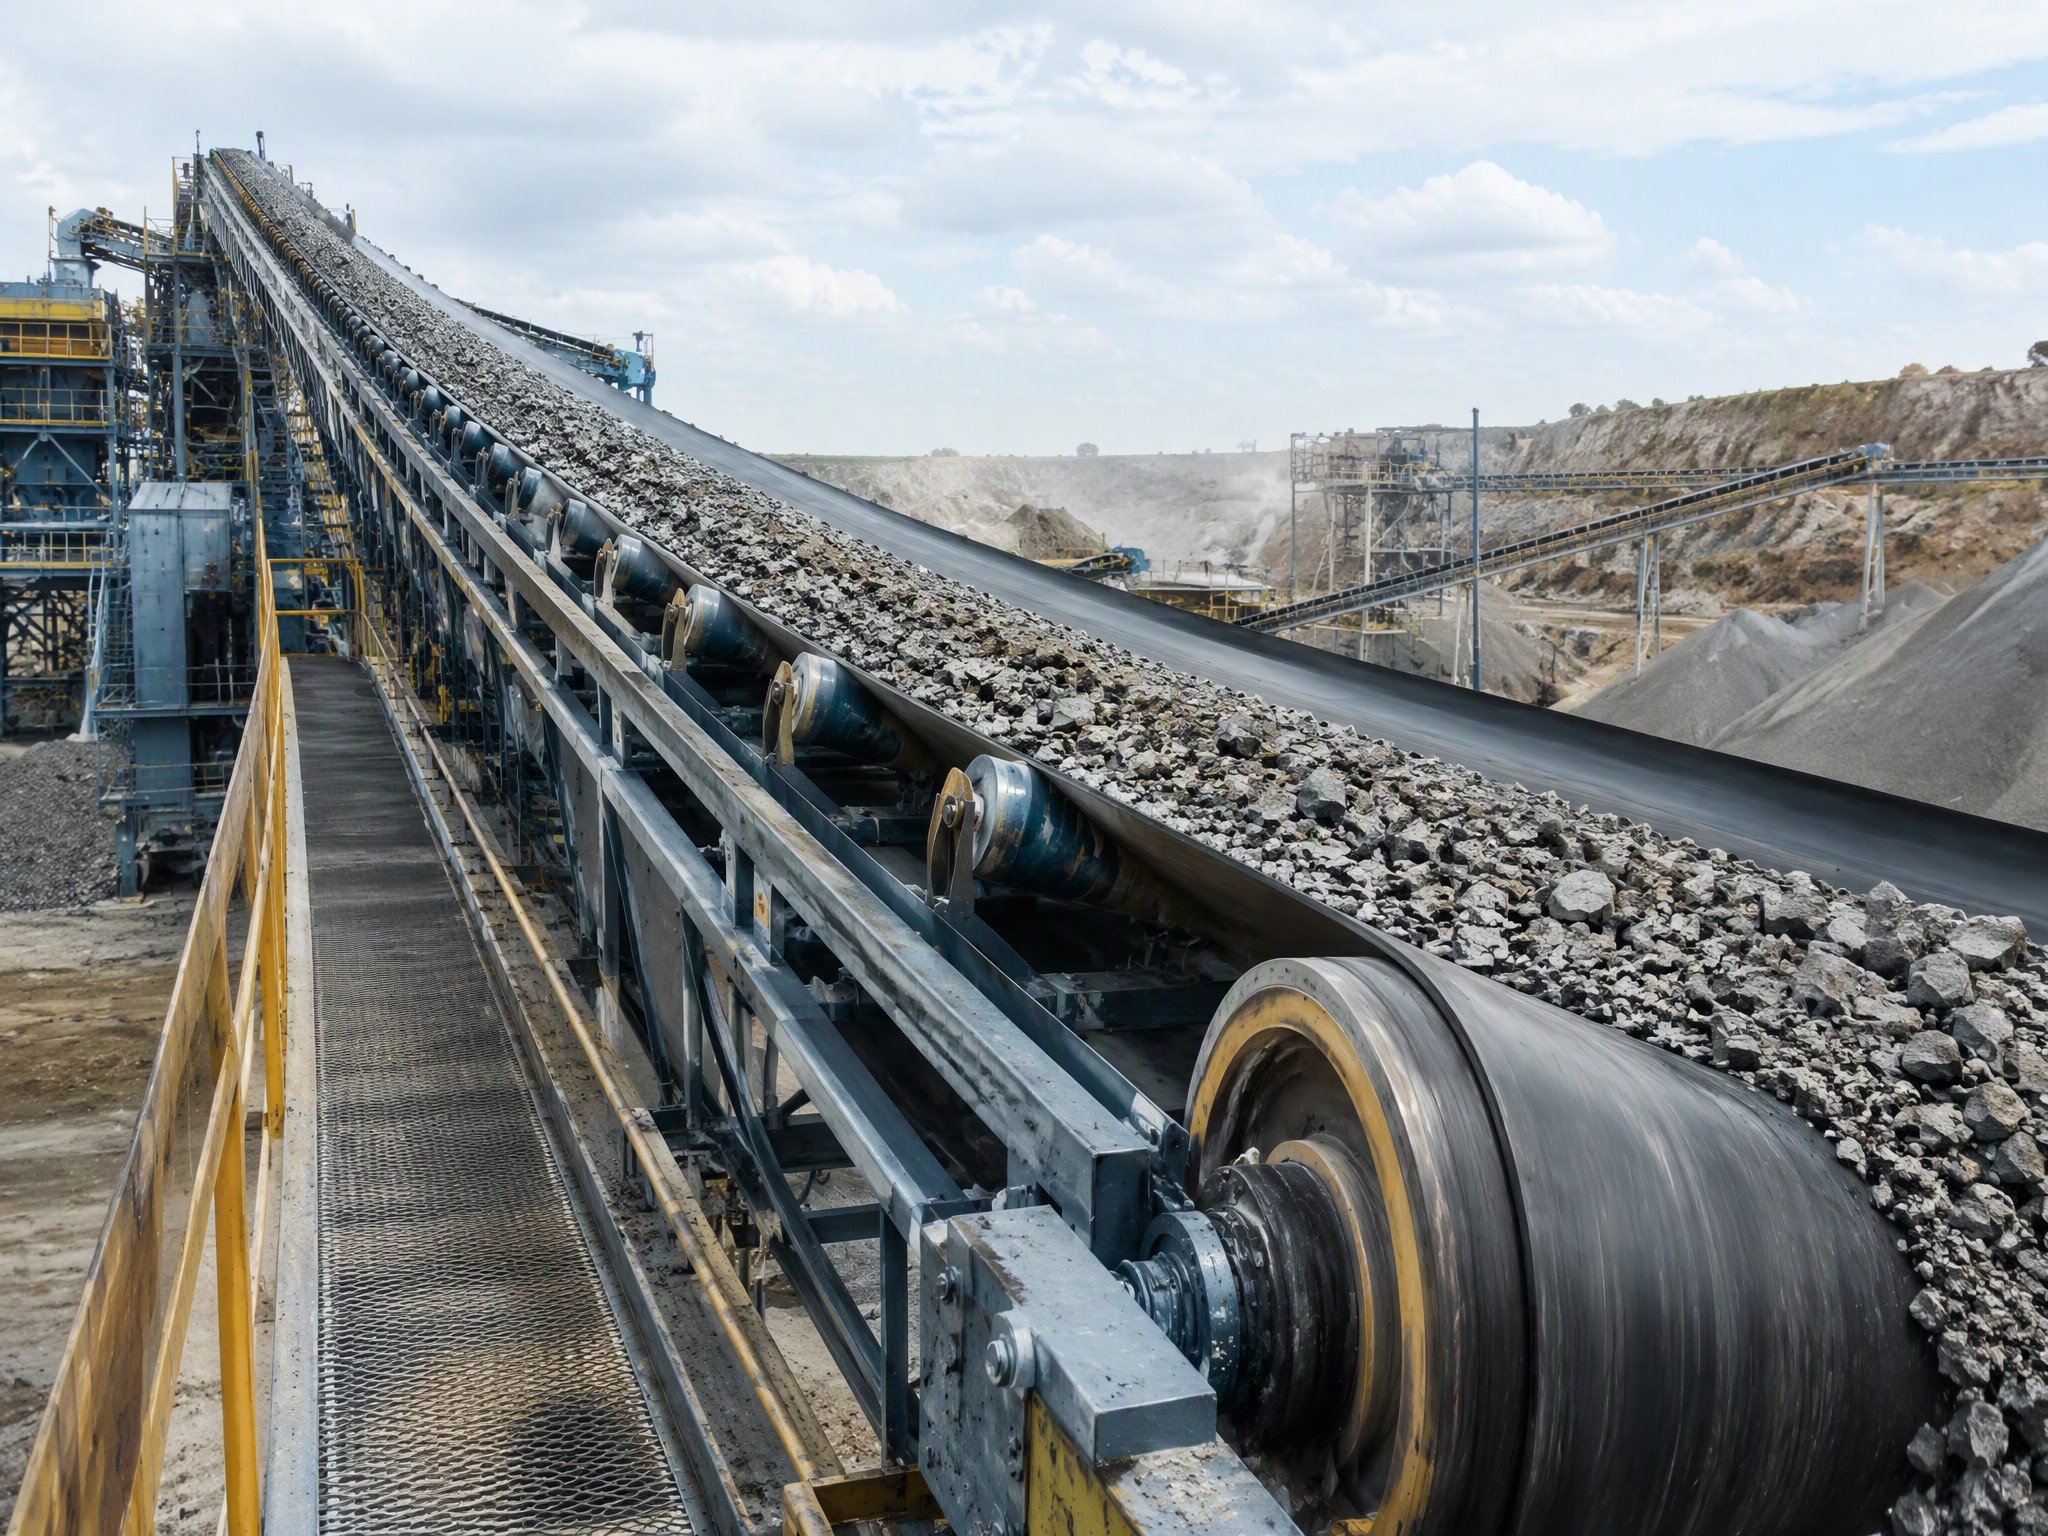
Классическая резинотканевая конвейерная лента состоит из двух функциональных частей: каркаса и наружных резиновых обкладок. Каркас — это несколько слоёв (прокладок) синтетической или комбинированной ткани, которые воспринимают тяговое усилие. Именно каркас определяет прочность ленты, допустимое удлинение и её поведение на барабанах. Наиболее распространены ткани ТК-200-2 — синтетический материал на основе полиамидных нитей с номинальной прочностью 200 Н/мм — и БКНЛ-65, комбинированная ткань из полиэфирных и хлопковых нитей прочностью 65 Н/мм.Резиновые обкладки защищают каркас от механических повреждений, влаги и абразивного износа. Рабочая обкладка (со стороны груза) всегда толще нерабочей: например, в популярном исполнении 5/2 толщина рабочей поверхности составляет 5 мм, а нерабочей — 2 мм. Края ленты могут быть выполнены с резиновым бортом (маркировка РБ) или с нарезным бортом (НБ). По классу резины обкладки делят, в частности, на класс И — для лёгких и средних условий эксплуатации (потеря объёма при истирании не более 100 мм³) и класс Б — для более тяжёлых условий (не более 160 мм³).
Как читать маркировку
Обозначение ленты содержит всю основную информацию о её конструкции. Рассмотрим типичный пример: лента конвейерная 2.2-500-5-ТК-200-2-5/2 РБ. Здесь 2.2 — тип ленты по ГОСТ (средние условия эксплуатации), 500 — ширина в миллиметрах, 5 — число тканевых прокладок, ТК-200-2 — тип ткани каркаса, 5/2 — толщина рабочей и нерабочей обкладок, РБ — резиновый борт. Современные изделия выпускаются по ГОСТ 20-2018 (преемник ГОСТ 20-85) с дополнительным подтверждением соответствия международным стандартам серии ИСО (ИСО 251, ИСО 252, ИСО 583 и другим).Из важных эксплуатационных показателей стоит выделить относительное удлинение по основе: у стандартных лент типа 2.2 оно не превышает 3,5 % при нагрузке в 10 % от номинальной прочности, а у особо прочных модификаций типа 2.1 — 2,5 %. Прочность связи между рабочей обкладкой и каркасом составляет не менее 4,0 Н/мм, между прокладками — не менее 4,0–4,5 Н/мм. Стандартный температурный диапазон лент общего назначения — от −45 до +60 °C.
Основные виды конвейерных лент
Ассортимент современного рынка охватывает практически все промышленные задачи. Основные разновидности:- Ленты общего назначения (типы 2.1 и 2.2) — самая массовая группа. Тип 2.2 применяют для угля, глины, цемента, мягких пород и других малоабразивных материалов кусками до 150 мм; особо прочный тип 2.1 — для руды, крепких горных пород кусками до 100 мм, известняка, доломита, кокса, агломерата и шихты.
- Ленты для лёгких условий (2Л) — для сельскохозяйственной продукции, неабразивных сыпучих и пакетированных грузов.
- Теплостойкие (2Т1, 2Т2, 2Т3) — для материалов с температурой до 100, 150 и 200 °C соответственно.
- Морозостойкие (2М) — сохраняют эластичность при температурах до −60 °C.
- Маслостойкие — для грузов, содержащих масла, жиры и нефтепродукты.
- Пищевые — с обкладками из резины пищевого класса для контакта с продуктами питания.
- Шевронные — с рельефным рисунком рабочей поверхности для наклонных трасс, где гладкая лента не удерживает груз.
- Ленты с гофробортами и перегородками — для крутонаклонных и вертикальных участков транспортирования.
- Резинотросовые — со стальным тросовым каркасом для магистральных конвейеров большой протяжённости и высоких нагрузок.
- Полимерные ленты из ПВХ и полиуретана — для специальных сред, в том числе пищевых производств, где важны химическая стойкость и простая очистка.
- Норийные ремни — для элеваторов, перемещающих сыпучие грузы вертикально с помощью ковшей.
Как подобрать ленту под задачу
Подбор начинается с анализа трёх факторов: типа груза (фракция, абразивность, температура, влажность, наличие масел), нагрузки (производительность, скорость, длина трассы) и геометрии конвейера (угол наклона, диаметры барабанов). Любой выбор здесь — компромисс. Более мягкое покрытие даёт лучшее сцепление, но уступает в стойкости к порезам; более жёсткое хуже гасит ударные нагрузки в зоне загрузки. Усиленный каркас повышает запас по тяге, однако снижает гибкость и повышает риск перегрева и усталостных трещин на малых радиусах барабанов. Поэтому при запросе важно учитывать не только толщину полотна, но и тип каркаса с числом прокладок — именно каркас в наибольшей степени определяет ресурс изделия.Ресурс ленты в реальной эксплуатации зависит не только от её характеристик. Одинаковые ленты на разных линиях изнашиваются по-разному из-за различий в загрузке и траектории падения материала. К основным причинам ускоренного износа относятся неправильная центровка полотна, резкие пуски и остановки конвейера, несоответствие диаметров барабанов гибкости ленты и низкое качество стыка. При ударной подаче материала износ всегда локальный — в зоне загрузки полотно разрушается быстрее всего.
Стыковка и обслуживание
Лента поставляется бухтами и замыкается в кольцо непосредственно на конвейере. Стык выполняют горячей или холодной вулканизацией либо механическими соединителями шарнирного и болтового типа — последние удобны для быстрого ремонта и линий, где требуется регулярная разборка трассы. Качество стыка критично: это самое слабое место конструкции, и его прочность обычно ниже прочности самого полотна. Помимо стыковки, на срок службы влияют системы очистки ленты (скребки грубой и тонкой очистки), состояние роликов и барабанов, а также корректное натяжение.При формировании спецификации на закупку рекомендуется фиксировать ширину и толщину полотна, тип каркаса и число прокладок, класс и толщину обкладок, минимальные диаметры барабанов и режим нагрузки. Это сокращает согласования и исключает несоответствие при монтаже. С номенклатурой типов, размеров и актуальными техническими характеристиками резинотканевых, шевронных, теплостойких, морозостойких, пищевых и полимерных лент удобно сверяться по каталогу на сайте https://rusbelt.ru, где по каждой позиции приведены толщина, масса погонного метра, температурный режим и назначение.
